
 简体中文


2026-09-30
Inicio / Noticias / Noticias de la industria / Guía de la línea de producción de hilatura: tipos, componentes principales y consejos de selección

Una planta que tiene 20 bobinadoras quiere agregar una línea FDY. La decisión de inversión se reduce a más que el precio cotizado. Depende de la calidad de la hilera, el control de la temperatura del godet caliente, la confiabilidad de la bobinadora y la capacidad del proveedor para brindar soporte a la línea después de la instalación. Esta guía explica las opciones detrás de una línea de producción de hilatura para que pueda comparar las ofertas con el filamento que realmente necesita producir.
Antes de entrar en componentes y configuraciones, es útil mirar el panorama más amplio. Papel de la línea de producción de hilatura en la fabricación de fibras. . La industria ha pasado de entregar máquinas individuales a entregar sistemas completos e integrados. Ese cambio aumenta los riesgos de desempeño para cada comprador.
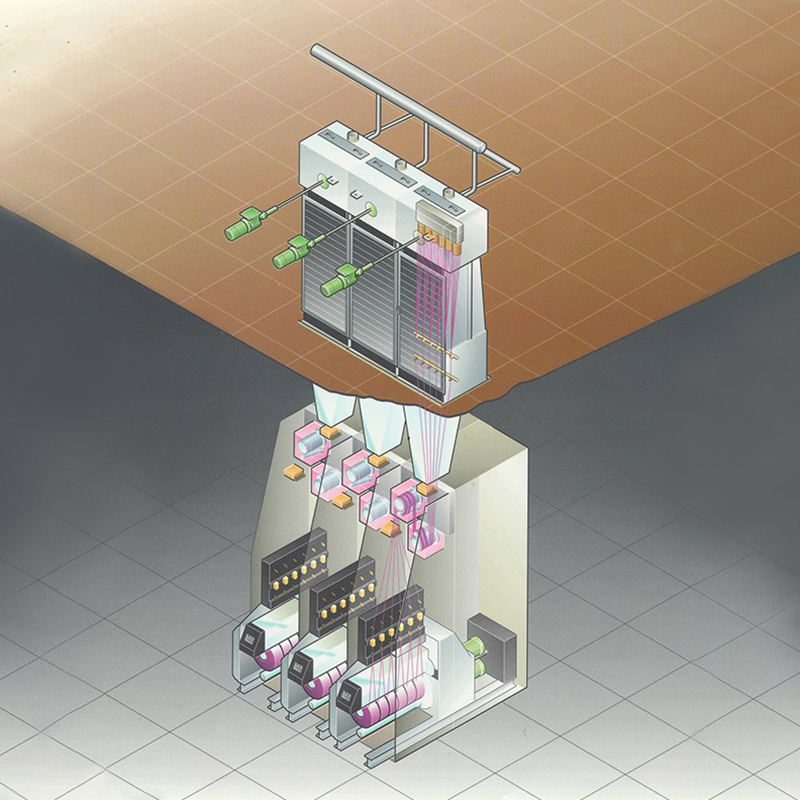
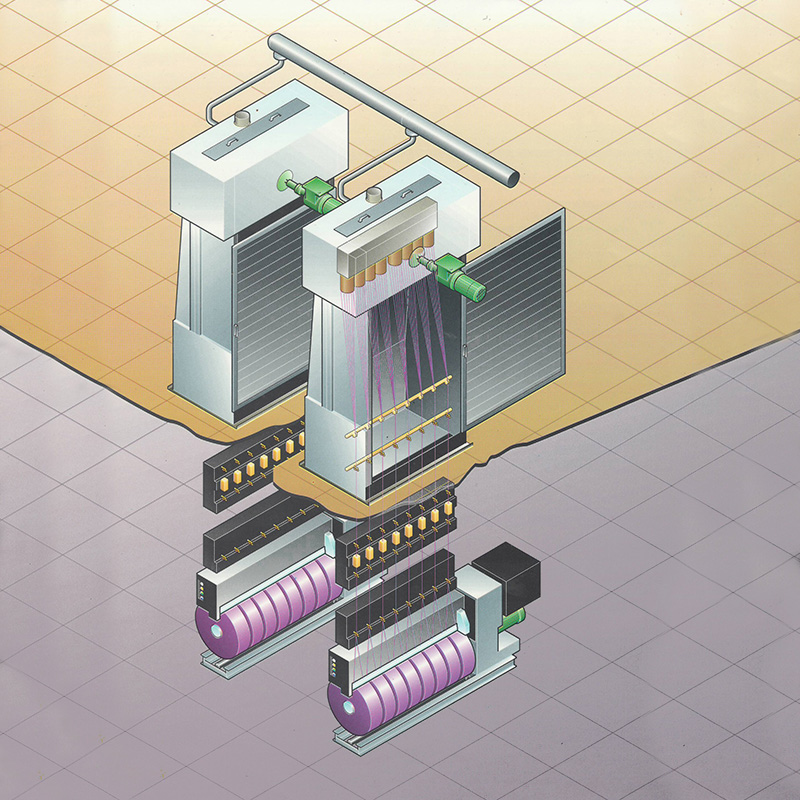
Una línea de producción de hilatura es una cadena sincronizada de equipos que convierte chips de polímero o masa fundida en filamento continuo. El proceso comienza con la extrusión y la filtración, avanza a través del conjunto de hilatura y la hilera, apaga los filamentos, aplica el acabado del hilado, estira el hilo con rodillos godet, pasa a través de boquillas de entrelazado y termina en una bobinadora automática que entrega los paquetes al proceso posterior.
Cada componente tiene su propio ritmo de mantenimiento. Las hileras requieren una limpieza programada, los ajustes de temperatura del godet necesitan verificación periódica y las horquillas de cambio de la bobinadora, las placas guía del hilo y los bloques de tensión se desgastan con cada ciclo. Los compradores que tienen en cuenta estos requisitos de servicio y consumibles en la comparación obtienen una imagen del costo total más realista.
Las líneas de hilatura de fibras químicas se dividen en cuatro configuraciones principales: hilo parcialmente orientado (POY), hilo totalmente estirado (FDY), hilo altamente orientado (HOY) e hilo industrial.
Las líneas POY son las más comunes para hilos textiles de poliéster y nailon. Funcionan a alta velocidad mientras dejan el hilo parcialmente orientado listo para la texturización posterior. Una línea POY típica opera en el rango de 2800 a 3300 m/min y produce paquetes de 50 a 300 deniers que los texturizadores convierten en hilo texturizado por estiramiento.
 Línea de hilatura de hilo parcialmente orientado (POY) para poliéster, nailon y más Esta línea de producción de POY cubre el proceso completo, desde virutas hasta hilo, incluidas extrusoras, bobinadoras y bombas dosificadoras. Ofrece flexibilidad para el cambio de materia prima y expansión de capacidad, lo que lo hace adecuado para tejer prendas de vestir y textiles para el hogar. Ver producto →
Las líneas FDY estiran el hilo completamente en la línea de producción, produciendo un filamento completamente orientado que va directamente al tejido o tejido. Las líneas FDY funcionan a entre 3000 y 4000 m/min y se utilizan para microfibras, prendas de vestir de alta calidad y textiles para el hogar donde la estabilidad dimensional y el bajo alargamiento son importantes.
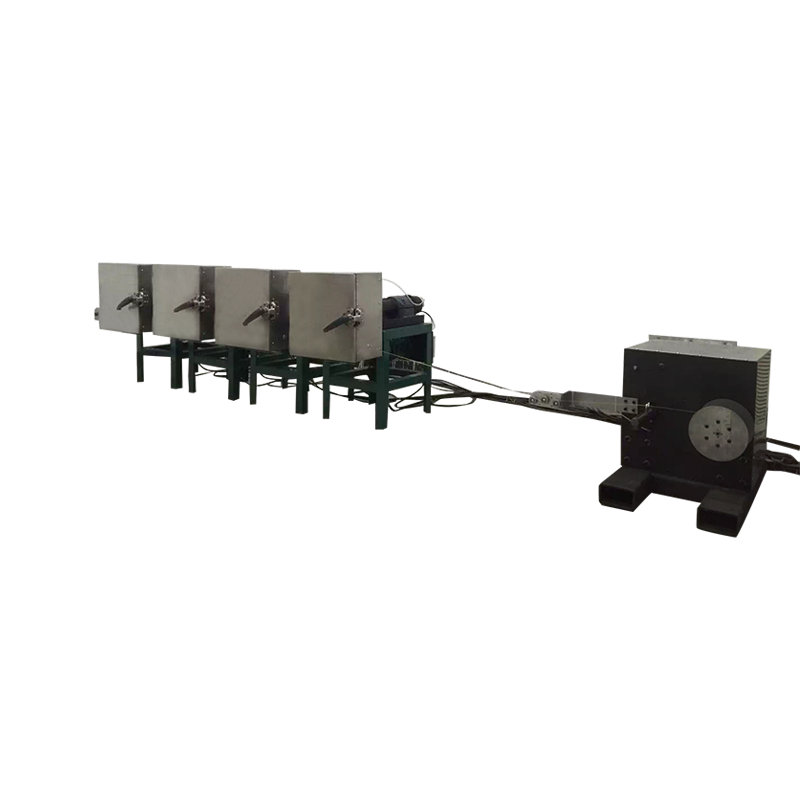
 Línea de hilatura de hilo completamente estirado (FDY) para mascota, Pensilvania, PP y otros polímeros Diseñada para filamentos de alto rendimiento, esta línea FDY integra masterbatch o fusión de baja viscosidad y permite una producción instantánea. Es ideal para textiles técnicos y fibras funcionales que requieren estabilidad dimensional. Ver producto →
Las líneas HOY operan a velocidades aún más altas con una alta tasa de absorción y un recorrido descendente más corto. Se adaptan al hilado de alta velocidad de denier fino y aparecen con menos frecuencia en las plantas modernas que POY o FDY.
Las líneas de hilo industriales están diseñadas para filamentos de alta tenacidad y baja contracción utilizados en cuerdas, correas, cordones para neumáticos, hilos de coser y telas recubiertas. Los rangos de denier se extienden desde 500 d hasta más de 3000 d. La velocidad de producción es menor porque mantener la resistencia a la rotura y la consistencia del alargamiento es más importante que el rendimiento bruto.
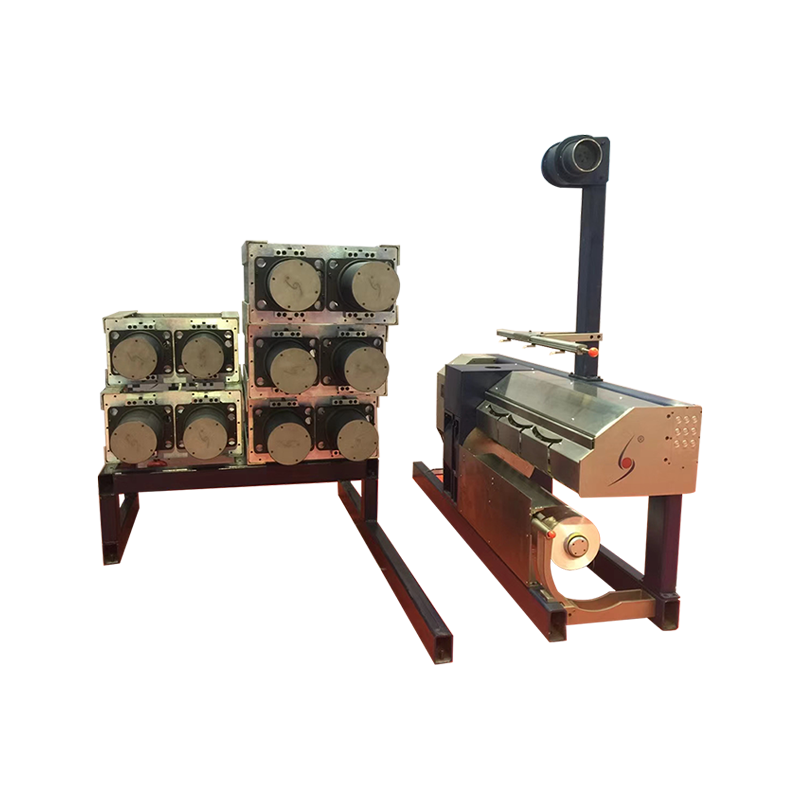 Línea de producción de hilatura industrial para hilos de filamentos de alta tenacidad Diseñada para hilos de alta tenacidad y baja contracción utilizados en cuerdas, cordones para neumáticos y telas recubiertas, esta línea admite rangos de denier de 500 a 3000. Enfatiza la resistencia a la rotura y la consistencia del alargamiento sobre el rendimiento bruto. Ver producto →
| Característica | Línea POY | Línea FDY | Línea HOY | Hilados industriales |
|---|---|---|---|---|
| Polímero primario | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| velocidad de recogida | 2.800–3.300 m/min | 3.000–4.000 m/min | 4.500–6.000 m/min | 500–2500 m/min |
| Estado del filamento | Parcialmente orientado | Completamente dibujado | Alta orientación | Alta tenacidad |
| Negador típico | 50–300 díasías | 30–300 días | 50–300 díasías | 500–3000 días |
| Uso aguas abajo | Texturizado | Tejer, tejer | Texturizado, weaving | Cuerda, cordón, cincha |
La materia prima marca fuertemente la línea. El PET, PA y PP tienen cada uno diferentes viscosidades de fusión, comportamientos de estirado y requisitos de enfriamiento. Una línea diseñada para PET puede procesar PA pero no con el mismo rendimiento o calidad. Cuando un proveedor dice que una línea utiliza PET, PA, PP u otra materia prima, aclare el tiempo de transición esperado y la pérdida de calidad durante el cambio. Esa respuesta suele ser la parte más útil de una evaluación.
Después de limitar el tipo de línea, la evaluación pasa a la configuración del equipo y la capacidad de la fábrica para soportarlo. He aquí un orden práctico de revisión.
La tolerancia al control de temperatura es un ejemplo práctico. Un godet caliente que se desvía 2 °C en el punto de ajuste puede producir una variación mensurable de denier y tenacidad en todo el filamento, especialmente en líneas industriales y FDY. Un proveedor que utiliza instrumentación calibrada y mantiene repuestos compatibles para cada godet caliente reduce ese riesgo. Lo mismo se aplica a la bobinadora: una horquilla de cambio que no puede mantener el cambio de paquetes en unas pocas décimas de milisegundo crea extremos rotos y paquetes de mala calidad. Por eso muchos productores mantienen programas de mejora de equipos en su presupuesto anual.
La calidad de una línea de producción de hilatura depende de unos componentes más que de otros. Estos merecen una inspección cuidadosa durante la puesta en servicio y después de cada revisión.
| Component | Qué verificar | Impacto si está fuera de tolerancia |
|---|---|---|
| Placa de hilera | Diámetro de orificio, número de orificios, patrón, acabado superficial | Variación del denier, filamentos rotos, limpieza frecuente |
| Godet caliente | Uniformidad de la temperatura de la superficie, equilibrio dinámico, revestimiento de la superficie. | Dibujo desigual, roturas de hilo, rayas de calor. |
| Rodillo separador | Lisura de la superficie, juego de rodamientos, concentricidad. | Fluctuación de la tensión del hilo, defectos superficiales. |
| Bloque de tensión del devanador | Fuerza de tensión, patrón de desgaste, superficie guía. | Variación de la densidad del paquete, defectos de formación. |
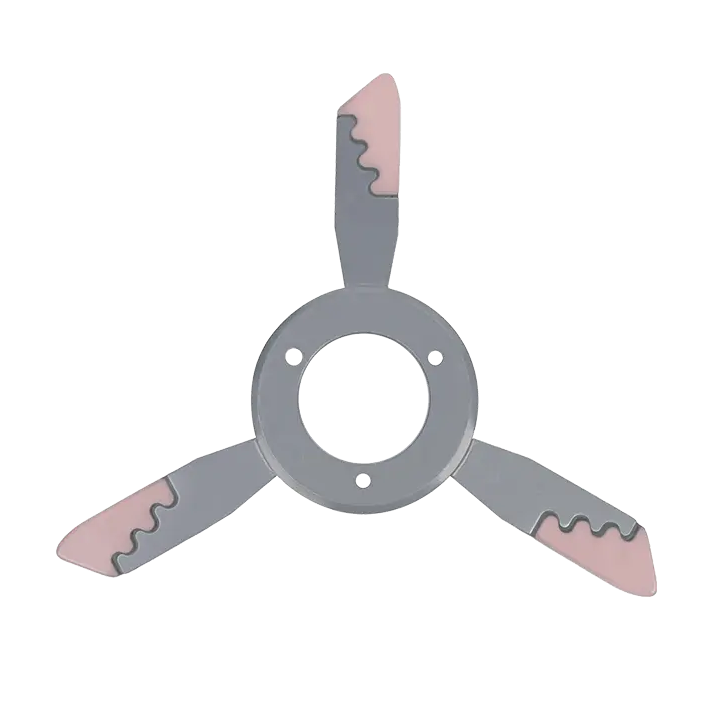
| Horquilla de cambio | Simetría de la horquilla, desgaste de las caras guía, fuerza del resorte | Fallo de conmutación, extremos rotos al quitar |
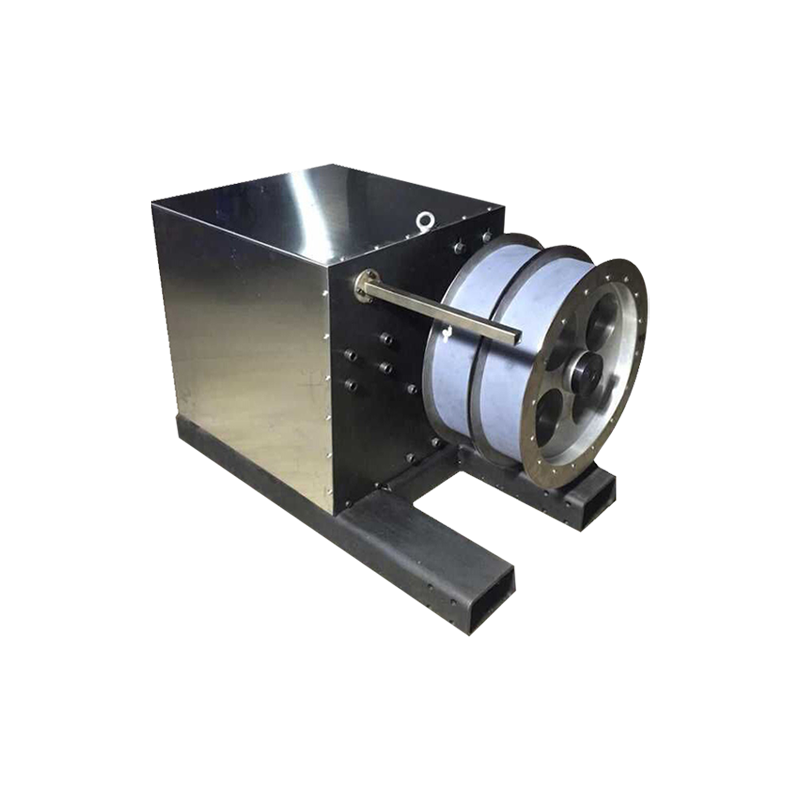
Para componentes giratorios como el godet caliente y la bobinadora, el equilibrio dinámico es tan importante como la calidad de la superficie. Un godet desequilibrado introduce vibraciones que se transfieren a los filamentos y al bastidor de la máquina, lo que provoca desgaste de los rodamientos y un hilo inconsistente. Un fabricante con su propio equipo de equilibrado dinámico puede certificar el conjunto giratorio completo, no sólo una pieza.
El costo de funcionamiento de una línea de producción de hilatura depende de la demanda de mantenimiento, el consumo de energía y el tiempo que la línea puede funcionar entre intervalos de servicio. Las líneas más antiguas suelen tener un precio inicial más bajo, pero mayores pérdidas térmicas, cambios de rodamientos más frecuentes y tiempos de inactividad más prolongados para la limpieza de la hilera. Las líneas más nuevas con un diseño de enfriamiento mejorado y un mejor aislamiento reducen la energía por kilogramo, pero también introducen componentes que requieren que los proveedores entreguen piezas rápidamente.
Un enfoque práctico es incorporar el plan de mantenimiento en la compra desde el primer día. Solicite un kit de repuestos recomendado, un cronograma para el reemplazo de los rodamientos de godet en caliente y la vida útil esperada de las guías del enrollador. Luego compare esos números con su costo de mantenimiento actual por tonelada. Si una nueva línea reduce la energía en un 15% y el mantenimiento en un 20% por tonelada, el período de recuperación puede ser más corto de lo que sugiere una diferencia de precio inicial mayor.
La capacidad de actualización es otra dimensión. Cuando cambian las especificaciones del hilo, una línea modular se puede actualizar con un nuevo paquete de hilatura, una cámara de enfriamiento diferente o una nueva bobinadora. Esta flexibilidad extiende la vida útil de la inversión. Para los propietarios de equipos existentes, actualizar las máquinas actuales suele ser más rápido que poner en marcha una nueva línea desde cero, porque ya existen las bases, los servicios públicos y la capacitación de los operadores.
Cada oferta de línea de producción de hilatura debe sopesarse frente a cuatro respuestas. ¿Qué filamento produce a la velocidad requerida? ¿Cuánto cuesta ejecutar por tonelada? ¿Cuánto tiempo lleva alcanzar una producción estable? ¿Qué sucede cuando falla un componente clave? La primera respuesta determina el ajuste del producto, la segunda determina el margen, la tercera determina el flujo de caja y la cuarta determina el riesgo.
Las pruebas piloto en una línea de hilatura flexible pueden resolver muchas de estas preguntas antes de realizar una inversión total. Una línea piloto le permite probar un hilo nuevo, verificar el polímero y evaluar el paquete de hilatura antes de comprometerse con una línea de producción completa. Esta es una de las formas más prácticas de reducir el riesgo en la compra de un bien de capital.
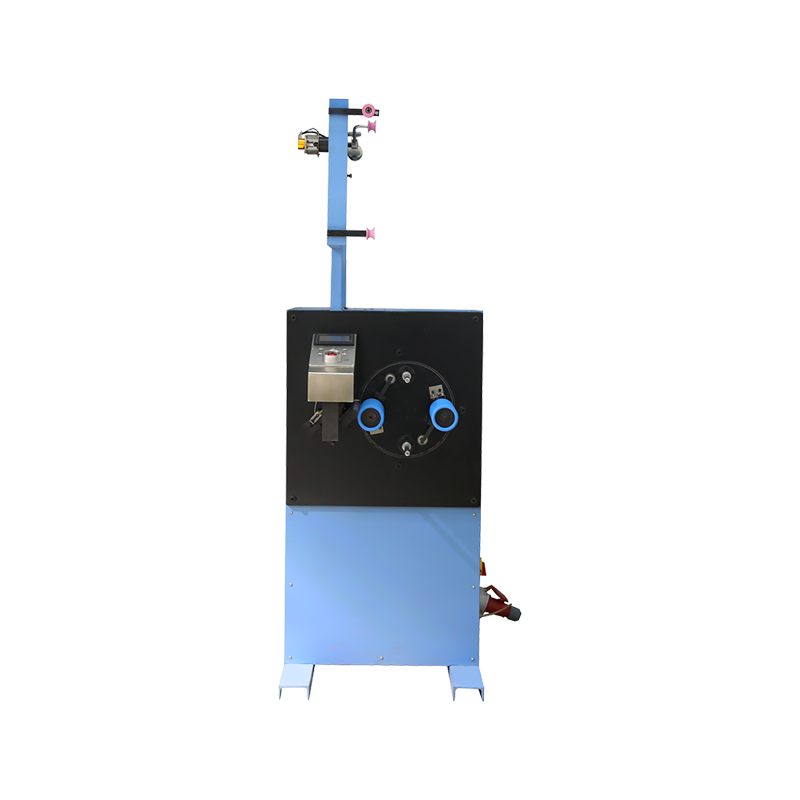
Para los equipos que gestionan flotas existentes, seleccionar un proveedor con capacidad de fabricación de componentes y de servicio es importante. La combinación de mecanizado CNC para piezas de precisión, equilibrio dinámico para componentes giratorios y un taller de reparación que puede reconstruir bobinadoras y godets calientes convierte una necesidad de reemplazo en un evento de tiempo de inactividad breve y planificado en lugar de un cierre no planificado.




DIRECCIÓN: No.1298, Zhouan Road, Distrito de Desarrollo Económico y Tecnológico, Ciudad de Jiaxing, Provincia de Zhejiang
TELÉFONO: +86 19057031687
TEL: 86-0573-83777752
CORREO ELECTRÓNICO: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Reservados todos los derechos. Fabricantes de componentes clave para maquinaria de hilado